Artykuł sponsorowany
Jak skład mieszanki elastomerowej przesądza o podatności wałka na toczenie w produkcji przemysłowej
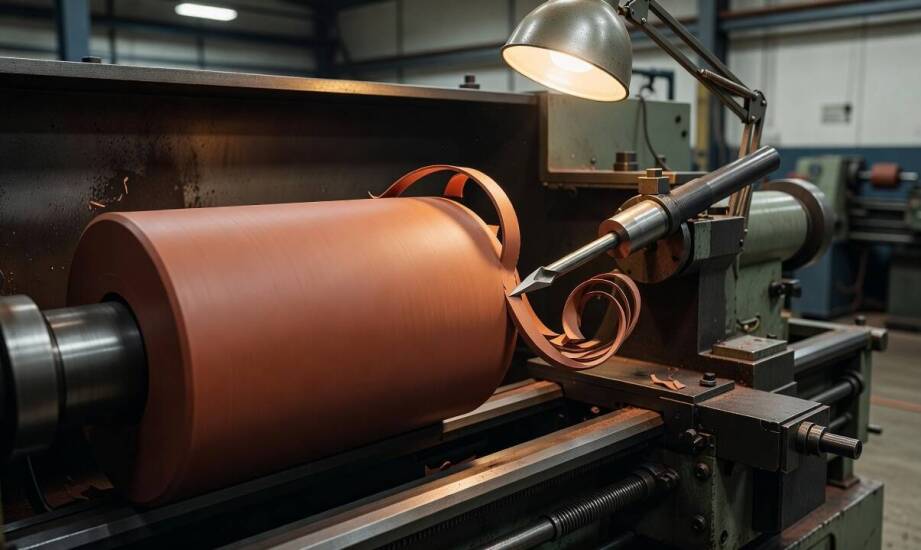
Elementy cylindryczne o identycznym wyglądzie zewnętrznym i wymiarach mogą podczas obróbki ubytkowej zachowywać się zupełnie inaczej. Główną przyczyną takich różnic jest skład mieszanki elastomerowej oraz parametry procesu wulkanizacji, które bezpośrednio decydują o mikrostrukturze materiału. Nawet niewielkie różnice w zastosowanych napełniaczach, ostatecznym stopniu usieciowania i rodzaju kauczuku podstawowego prowadzą do odmiennej reakcji na siły skrawania. Prawidłowo przygotowany wałek gumowy do toczenia wymaga uwzględnienia tych fizycznych cech na długo przed pierwszym kontaktem z nożem tokarskim. Zrozumienie mechaniki cięcia polimerów ułatwia warsztatom unikanie kosztownych błędów.
Przeczytaj również: Zastosowanie laminatów grawerskich w różnych branżach – co warto wiedzieć?
Właściwości materiału decydujące o dynamice skrawania
Twardość mierzona w stopniach Shore’a typu A należy do najważniejszych parametrów weryfikowanych przed uruchomieniem maszyny. Mieszanki w przykładowych zakresach od 30 do 60 ShA wykazują określoną stabilność pod naciskiem narzędzia, podczas gdy materiały skrajnie miękkie ulegają silnym odkształceniom. Zbyt duża elastyczność utrudnia uzyskanie odpowiednio gładkiej płaszczyzny roboczej. Sprężystość zwrotna materiału wpływa z kolei na przewidywalność całego cyklu kształtowania. Wysoka wartość sprężystości powoduje odbicia noża i generuje drgania, odczuwalnie zwiększając ryzyko wibracji podczas systematycznego posuwu.
Przeczytaj również: Nadruki na foliach jako sposób na zwiększenie atrakcyjności wizualnej produktów
Równie ważnym aspektem pozostaje podatność gumy na nagrzewanie. Elastomery wyróżniają się bardzo niską przewodnością cieplną, dlatego tarcie na styku z nożem błyskawicznie kumuluje temperaturę w strefie skrawania. Zjawisko to prowadzi do szybkiego uplastycznienia wierzchniej warstwy, zmieniając warunki pracy maszyny w czasie rzeczywistym. Powracające odkształcenia elastyczne powodują również tarcie wewnętrzne cząsteczek. Tak powstająca histereza potęguje przyrost ciepła, co w przypadku braku chłodzenia grozi całkowitą utratą docelowych wymiarów.
Przeczytaj również: Jak zorganizować imprezę z balonami z helem dla dzieci? Porady i pomysły
Wszystkie wymienione cechy nieustannie oddziałują ze sobą na stanowisku roboczym. Mieszanka bardzo twarda lepiej tłumi drgania całego układu mechanicznego, lecz jej zwarta struktura wymusza użycie ostrzejszych narzędzi. Odwrotna sytuacja dotyczy surowców o wysokiej sprężystości, które wymagają rygorystycznego ograniczenia prędkości obrotowej wrzeciona w celu ochrony przed przegrzaniem.
Rodzaj elastomeru a powstawanie wad powierzchniowych
Wybór bazowego polimeru określa wyjściowe właściwości mechaniczne gotowej powłoki cylindra. Poliuretan charakteryzuje się niezwykle wysoką wytrzymałością na rozdzieranie oraz ścieranie, co minimalizuje szanse na przypadkowe wyrywanie fragmentów surowca przez nóż. Elementy wytwarzane na bazie naturalnego kauczuku wyróżniają się natomiast dużą sprężystością. Ich obróbka często skutkuje falowaniem płaszcza na skutek wzmocnienia rezonansu maszyny. Zróżnicowane chemicznie materiały NBR i EPDM zachowują się pod ostrzem w sposób uzależniony niemal w całości od uzyskanej twardości.
Rozpoznanie typu uszkodzeń na obrabianym elemencie ułatwia zdiagnozowanie problemów z mieszanką. Mazanie powierzchni pojawia się przy zbyt niskiej twardości połączonej z wysoką temperaturą, gdy uplastyczniona masa zaczyna przyklejać się do narzędzia. Ubytki i mikropęknięcia świadczą z kolei o braku dostatecznej odporności na siły rozciągające. Uporczywe falowanie płaszcza to natomiast klasyczny objaw interakcji sprężystej warstwy zewnętrznej ze sztywnym posuwem tokarki pozbawionym odpowiedniego tłumienia.
Przemysłowe procesy odnowy podzespołów wymagają pełnej kontroli nad nakładaną masą. Spółka FORM-GUM realizuje regenerację wałów, rolek i kół dla przedsiębiorstw operujących na zróżnicowanych liniach produkcyjnych. Stabilność wymiarowa każdego półfabrykatu zależy od ścisłego przestrzegania temperatur wulkanizacji, co ułatwia operatorom późniejsze formowanie ubytkowe pożądanego kształtu.
Ograniczenia korekty parametrów skrawania
Manipulowanie prędkością obrotową, wartością posuwu oraz kątami natarcia noża rozwiązuje większość standardowych problemów tokarskich. Jeśli wady utrzymują się mimo kalibracji maszyny, źródło trudności tkwi zazwyczaj w strukturze fizycznej polimeru. Niewłaściwy stopień usieciowania gumy skutecznie uniemożliwia równe oddzielanie wióra, wymuszając natychmiastowe zatrzymanie prac. Błędy na etapie doboru napełniaczy zmuszają technologów do ponownej weryfikacji obranej receptury chemicznej.
Ciekawym rozwiązaniem warsztatowym ułatwiającym profilowanie miękkich struktur bywa ich kontrolowane schładzanie przed mocowaniem. Krótkotrwałe zamrażanie zwiększa efektywną sztywność materiału, pozwalając na stabilniejsze prowadzenie krawędzi tnącej w pierwszym przejściu. O ostatecznym sukcesie kształtowania decyduje jednak kompleksowe dopasowanie surowca do fizycznych warunków pracy układu. Żadna korekta ustawień obrabiarki nie zrekompensuje fundamentalnych błędów popełnionych podczas mieszania i wulkanizacji powłoki.
Kategorie artykułów
Polecane artykuły

W jaki sposób ProCertum SmartSign wpływa na efektywność komunikacji cyfrowej?

Elektrozawory 230V do pomp – jak zwiększyć wydajność systemu?

Najczęstsze mity na temat laminacji brwi – co jest faktem, a co fikcją?
