Artykuł sponsorowany
Jak różni się zamówienie sprężyny do produkcji seryjnej i do naprawy
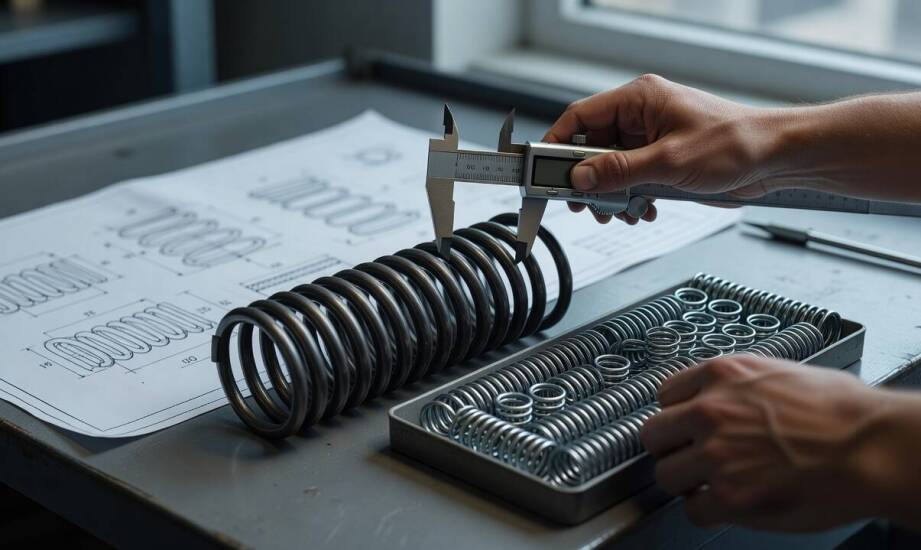
Zatrzymanie linii produkcyjnej z powodu pęknięcia pojedynczego elementu wymusza natychmiastowe odtworzenie zużytej części. Podobna sytuacja występuje podczas serwisu specjalistycznych maszyn rolniczych, gdzie awaria jednego podzespołu nierzadko zatrzymuje całe zbiory. Zupełnie inaczej wygląda proces, gdy duży zakład przemysłowy planuje wypuszczenie na rynek nowej serii urządzeń. Wtedy konieczne staje się wyprodukowanie tysięcy identycznych komponentów, które zachowają dokładnie takie same właściwości fizyczne w każdym egzemplarzu sprzętu. Obydwa te scenariusze wymagają zastosowania odmiennego podejścia do technologii obróbki. Różnice między realizacją jednostkową a masową wynikają z docelowego zastosowania detali oraz rygorystycznych wymagań dotyczących wewnątrzzakładowej kontroli jakości. Dopasowanie profilu produkcji do skali zapotrzebowania pozwala uniknąć wczesnych błędów konstrukcyjnych i skutecznie optymalizuje koszty operacyjne przedsiębiorstwa.
Przeczytaj również: Zastosowanie laminatów grawerskich w różnych branżach – co warto wiedzieć?
Powtarzalność parametrów w zamówieniach seryjnych
Zamówienia przemysłowe o dużym wolumenie opierają się na rygorystycznym utrzymaniu założonych tolerancji wymiarowych. Powtarzalność wymiarów i parametrów między kolejnymi partiami gwarantuje bezawaryjną pracę zmontowanych układów. Odbiorca hurtowy musi dostarczyć pełną specyfikację techniczną, która jasno określa średnicę drutu, średnicę zewnętrzną i wewnętrzną, liczbę zwojów czynnych, a także dokładny skok i wymaganą siłę roboczą. Zgodność z normami branżowymi, takimi jak EN 15800, dotyczy cylindrycznych sprężyn śrubowych naciskowych z drutu okrągłego. Przy tego rodzaju elementach szczegółowa dokumentacja procesowa zabezpiecza stabilność właściwości mechanicznych podczas długotrwałej eksploatacji serii. Ogromne znaczenie ma również dobór odpowiedniego surowca, na przykład drutu ze stali nierdzewnej 1.4310 spełniającego wymogi normy EN 10270-3.
Przeczytaj również: Nadruki na foliach jako sposób na zwiększenie atrakcyjności wizualnej produktów
Zlecanie wytworzenia pojedynczego elementu naprawczego przebiega według odmiennych założeń technicznych. W przeciwieństwie do masowego tłoczenia powtarzalnych detali, odtworzenie jednej sztuki opiera się na analizie dokumentacji technicznej, rysunku lub dokładnego szkicu, co pozwala bezbłędnie zidentyfikować gabaryty. Klienci nierzadko zakładają, że dostarczenie samej fizycznej próbki lub ogólnikowego zdjęcia uszkodzonej części wystarczy do skopiowania przedmiotu. Rzeczywistość warsztatowa narzuca jednak konieczność bazowania na twardych parametrach, ponieważ samo wizualne odwzorowanie krzywizny nie przywróci maszynie pierwotnej mocy. W praktyce zakładu Spretech J.K. rzetelne zdefiniowanie wytycznych na podstawie przekazanego rysunku wymiarowego stanowi wyłączną podstawę do sporządzenia prawidłowej kalkulacji.
Przeczytaj również: Jak zorganizować imprezę z balonami z helem dla dzieci? Porady i pomysły
Nieporozumienia i wpływ warunków pracy
Brak precyzji na etapie definiowania założeń prowadzi do poważnych opóźnień produkcyjnych. Głównym problemem pozostaje posługiwanie się zbyt lakonicznym opisem środowiska docelowego. Inwestorzy niekiedy próbują przenosić złożone procedury certyfikacyjne z wielkich serii na pojedyncze zlecenia serwisowe, co niepotrzebnie podnosi nakłady finansowe. Równie szkodliwe okazuje się ignorowanie informacji o czynnikach zewnętrznych. Brak danych o skrajnych temperaturach, agresywnych środkach chemicznych czy ryzyku korozji skutkuje niewłaściwym doborem stopu. Konstruktor musi wiedzieć, czy metal będzie funkcjonował w standardowym zakresie od -30 do +80°C, czy w znacznie surowszym klimacie. Ten sam profil, na przykład wersja talerzowa, zachowa się zupełnie inaczej w hermetycznie zamkniętej obudowie, a inaczej w otwartej przestrzeni na hali przetwórczej.
Miejsce montażu i przewidywany cykl mechaniczny bezpośrednio determinują dobór zabiegów wykańczających. Wysoka częstotliwość ugięć i znaczna liczba zaplanowanych cykli wymusza zastosowanie dodatkowych obróbek cieplnych, które skutecznie podnoszą odporność zmęczeniową drutu. Oparcie konstrukcji na specjalnym trzpieniu prowadzi z kolei do zauważalnego zmniejszenia minimalnej dopuszczalnej średnicy wewnętrznej pod wpływem obciążenia osiowego. Detale skrętne wymagają ponadto określenia bezwzględnego kierunku uzwojenia oraz kształtu ramion bocznych. Zjawisko to wynika z faktu, że pod wpływem rosnącego momentu obrotowego korpus kurczy się promieniowo, jednocześnie wydłużając się wzdłuż swojej osi. Taka specyfika pracy wymusza pozostawienie odpowiedniego luzu montażowego, zapobiegającego zakleszczeniom. Złożoność tych zjawisk fizycznych sprawia, że precyzyjne sprężyny na zamówienie powstaną wyłącznie wtedy, gdy zamawiający omówi mechanikę węzła ze specjalistami.
Skuteczne wdrożenie elementu do pracy opiera się na świadomej identyfikacji skali oraz celu realizacji. Wytworzenie wielotysięcznej partii dla fabryki wymaga wdrożenia rygorystycznych procedur testowych i zachowania ścisłej zgodności z normatywami, co ma chronić płynność linii montażowych. Produkcja pojedynczego zamiennika koncentruje się natomiast na rzetelnym rozkodowaniu wymiarów z dostarczonego szkicu, aby jak najszybciej przywrócić sprawność unieruchomionej maszyny. Niezależnie od oczekiwanego wolumenu, fundamentem bezawaryjnego funkcjonowania urządzeń pozostaje wymiana twardych danych inżynieryjnych oraz bezwzględne uwzględnienie specyficznych warunków eksploatacji. Właściwe rozpoznanie tych potrzeb ułatwia planowanie zaopatrzenia, zmniejsza odsetek reklamacji i skutecznie ogranicza zjawisko przedwczesnego zużywania się krytycznych części.
Kategorie artykułów
Polecane artykuły

W jaki sposób ProCertum SmartSign wpływa na efektywność komunikacji cyfrowej?

Elektrozawory 230V do pomp – jak zwiększyć wydajność systemu?

Najczęstsze mity na temat laminacji brwi – co jest faktem, a co fikcją?
